
ハステロイ C276 パイプと鍛造継手の説明
ハステロイ C276 管継手 ニッケル-モリブデン-クロム超合金から設計された高性能コンポーネントです. 設計者はこれらの継手を使用して、腐食性の高い化学薬品にさらされるシステム内の配管と機器を接続します。. その主な機能は、攻撃的な産業環境でシステムの整合性を確保することです。. この役割は重要です, 腐食関連の故障が原因となるため、 25% 石油・ガス業界における安全事故の件数. 材料は次のようなものですが、 ニッケル 200 パイプフィッティング 特定の腐食性環境に対応する, ハステロイ C276 パイプ継手の多用途性は、より広範囲の攻撃的な媒体に対する決定的なソリューションを提供します.
重要なポイント
- ハステロイ C276 継手は強力な金属部品です. 強力な化学物質が存在する場所でパイプを接続します. この金属は錆びを非常によく止めます.
- この金属は多くの難しい仕事に適しています. 化学プラントや汚染防止で活躍します. 油中でも使えます, ガス, そして薬作り.
- 金具には大きく分けて2種類あります. 突合せ溶接継手は大きなパイプ用です. 鍛造継手は細径パイプ用です. それぞれのタイプには特別な用途があります.
- これらの金属部品の品質を常に確認してください. テストレポートを要求する. 金属が本物のハステロイ C276 であることを確認してください。. これはシステムを安全に保つのに役立ちます.
ハステロイ C276 継手の主な特性
ハステロイ C276 の特徴は、幅広い過酷な条件下での卓越したパフォーマンスです。. この多用途性は、化学的回復力のユニークな組み合わせから生まれています。, 機械的堅牢性, 製造の柔軟性と.
優れた耐食性
この合金は、過酷な産業環境において腐食に対する決定的なバリアを提供します。. モリブデンとタングステンの含有量が高いため、孔食や隙間腐食などの局所的な問題に対して優れた防御力を発揮します。, 特に塩化物の多い環境では. この材料は、加工工場で使用される最も困難な化学物質の一部を処理できるように特別に設計されています。.
- 硫酸: さまざまな濃度や温度に対して優れた復元力を発揮します。.
- 塩酸: この合金は、この腐食性の高い酸を扱うシステムで確実に機能します。.
- 湿った塩素ガス: 湿った塩素ガスを伴う用途では主に選択される材料です, 悪名高い難しい媒体.
機械的強度と耐久性
ハステロイ C276 は、 耐食性 優れた機械的強度を備えた. 大きな応力や高温下でも構造の完全性を維持します。, 要求の厳しいアプリケーションにおいて長期的な信頼性を確保. この合金は、約 1900°F までの酸化雰囲気で動作できます。 (1038℃) 断続的なサービスの場合.
| 財産 | 代表値 |
|---|---|
| 抗張力 | 790 MPa (115,000 psi) |
| 降伏強さ | 355 MPa (52,000 psi) |
| 伸長 | 40% |
溶接性と加工性
エンジニアはハステロイ C276 の優れた溶接性を高く評価しています. ガスタングステンアーク溶接などの標準プロセス (GTAW) および被覆金属アーク溶接 (スマウ) 製造に効果的です. 合金の炭素含有量が低いことが重要な利点です, 溶接中の炭化物の析出を最小限に抑えるため. これにより、溶接部と熱影響部の耐食性が維持されます。, 最終コンポーネントの完全性を保護する.
ファブリケーター向けの注意事項: 溶接可能でありながら, 材料の強度が高いため、専門的な技術が必要です. 高温亀裂などの潜在的な課題を管理するには、適切な手順と熟練した人材が不可欠です. ASME セクション IX などの規格への準拠により、溶接ハステロイ C276 パイプ継手の最高品質が保証されます。.
ハステロイ C276 管継手と管継手について理解する. 鍛造継手
正しいものを選択する フィッティングタイプ 合金自体を選択するのと同じくらい重要です. 主な違いは突合せ溶接式パイプ継手の違いです。, 大規模なパイプラインに使用される, 鍛造継手, 小型向けに設計された, 高圧ライン. 各タイプは異なる製造基準に従っており、システムの完全性を確保する上で異なる役割を果たします。. それらの違いを理解することは、エンジニアが特定のアプリケーションのパフォーマンスとコストの両方を最適化するのに役立ちます.
突合せ溶接式管継手 (ASME B16.9)
突合せ溶接継手は、公称パイプサイズの配管システム用に設計されています (NPS) の 2 インチ以上. インストーラはこれらのコンポーネントを直接溶接します, エンドツーエンド, パイプと一緒に. これにより、連続的な, 強い, 漏れ防止の金属構造. これらのフィッティングを管理する主な規格は次のとおりです。 ASME B16.9, 寸法をカバーします, 公差, エルボなどのコンポーネントのマーキング, ティー, 減速機, そしてキャップ.
この設計の主な利点は、システムの油圧への影響です。. 滑らかな, 連続した内面により摩擦と乱流を最小限に抑えます.
突合せ溶接継手, 肘も含めて, シームレスな内面によりスムーズな流れを実現, 圧力降下と流れの乱流を最小限に抑えます.
圧力定格 ASME B16.9 継手は独立型ではありません. それらは同等のシームレスパイプの圧力温度定格に直接対応しており、次のように一致します。 ASME B16.5 フランジクラス. これにより、配管システム全体にわたる互換性が確保されます。. 一般的な圧力クラスには次のものがあります。:
- クラス 150
- クラス 300
- クラス 600
- クラス 900
- クラス 1500
- クラス 2500
鍛造継手 (ASME B16.11)
鍛造継手は小口径配管の標準です, 通常、システムの直径は次のとおりです。 2 インチ. 鍛造プロセスにより、非常に緻密で均一な粒子構造が生成されます。, これらの継手に優れた強度と耐疲労性を与えます. このため、信頼性が最優先される高圧および高温の用途に最適です。. これらのコンポーネントの管理標準は次のとおりです。 ASME B16.11.
突合せ溶接継手とは異なります, 鍛造継手はソケット溶接またはねじ端を使用してパイプに接続します. 堅牢性を示す圧力クラスによって指定されます。.
- ねじ込み端継手: クラスで利用可能 2000, 3000, そして 6000.
- 差し込み溶接式エンド継手: クラスで利用可能 3000, 6000, そして 9000.
高圧クラス, のように 6000 そして 9000, これらのハステロイ C276 パイプ継手は、化学処理や石油とガスの抽出における重要なサービスラインに不可欠です。.
ソケットウェルド vs. ねじ接続
鍛造継手は 2 つの主要な接続タイプを提供します, それぞれに特定の使用例があります.
ソケットウェルド (サウスウェールズ州) 接続: このデザインでは, 凹んだ部分にパイプが差し込まれている (ソケット) フィッティングの. 次に、外側の周囲に隅肉溶接を適用して接合部を固定します。. これにより、強力な, 良好な流動特性を備えた永久接続. ソケット溶接継手は、漏れが絶対に許容できず、高圧封じ込めが必要なシステムに推奨されます。.
ネジ付き (NPT) 接続: ねじ付き継手には、パイプの対応するねじ山と嵌合するねじ山があります。. 溶接を使わずに簡単かつ迅速に取り付けることができます, ねじ山に沿って潜在的な漏れ経路が形成されます。. このため, 通常は低圧で使用されます。, 重要ではないアプリケーション、またはシステムが定期的に分解する必要がある場合.
選定ガイド: 各タイプをいつ使用するか
正しいフィッティングを選択するには、システムパラメータの体系的な評価が必要です. エンジニアは主にパイプの直径に基づいて決定を下します, 作動圧力, および必要な関節の完全性のレベル. 各継手のタイプは、強度の異なる組み合わせを提供します, インストールの複雑さ, と性能特性.
最初の最も単純な要因はパイプのサイズです。. この 1 つの基準によって、選択肢が大幅に狭まることがよくあります.
- 突合せ溶接継手 (ASME B16.9): エンジニアは大規模なパイプライン用にこれらを選択します, 特に公称パイプサイズが以下のもの 2 インチ以上. その設計は、大規模システムにおける強度と流れ効率を最適化します。.
- 鍛造継手 (ASME B16.11): 小口径配管システムの標準です. 通常、以下のパイプ径に使用されます。 2 インチ以下, 彼らの堅牢な場所, 鍛造構造により、コンパクトなラインで最大限の信頼性を実現.
サイズによって大まかなカテゴリーが決まると (突合せ溶接 vs. 鍛造された), 次の決定は、接続方法とアプリケーションの要求に焦点を当てます。. 次の表は、突合せ溶接を選択する際の明確な比較を示しています。, ソケット溶接, およびネジ接続.
| 特徴 | 突合せ溶接継手 | ソケット溶接継手 | ねじ込み継手 |
|---|---|---|---|
| パイプサイズ範囲 | すべてのサイズ (特に. >2″) | 最大4個″ (通常 <2″) | 2個まで″ |
| 圧力の取り扱い | 高から非常に高 | 中~高 | 低い |
| 漏洩リスク | 非常に低い | 低い | より高い (潜在的なパス) |
| インストールの複雑さ | 高い (熟練した溶接工が必要) | 適度 (溶接機が必要です) | 低い (溶接なし) |
| 長期耐久性 | 非常に高い | 高い | 適度 |
| メンテナンスアクセス | 難しい (永続) | 適度 (永続) | 簡単 (分解できます) |
突合せ溶接継手を指定する場合
エンジニアは最も重要な用途向けに突合せ溶接継手を指定します. 端と端を溶接することで、パイプ自体と同じくらい強度のある連続した金属構造が作成されます。. これにより、大口径の製品に最適な選択肢となります。, 高圧, 接合部の故障が許されない高温システム. 滑らかな内部は乱気流を防ぎます, 最適な流量特性を必要とするシステムに最適です。.
突合せ溶接継手の使用目的:
- 大規模なパイプライン (>2 インチ) 化学処理と石油の分野 & ガス.
- 最高レベルの強度と漏れ防止が必要な重要なシステム.
- スムーズなアプリケーション, 途切れのない流れが不可欠です.
ソケット溶接継手を指定する場合
ソケット溶接継手は小口径の主力製品です, 高圧工業用配管. パイプインソケット設計と隅肉溶接の組み合わせにより、強力な, 永続, 漏れ防止ジョイント. 高温にさらされるシステムではねじ込み継手よりも優れています。, 圧力サイクル, または振動, 溶接された接合部は時間が経っても緩まないため、. そのため、計器ラインに不可欠なものとなります。, 油圧システム, ハステロイ C276 管継手などの高性能材料を使用した薬液注入ライン.
差し込み溶接継手の用途:
- 高圧蒸気, 油, そしてその下のガスライン 2 インチ.
- 漏れゼロが主な関心事である常設設備.
- 著しい振動や温度変動のあるシステム.
ねじ継手を指定する場合
ねじ込み継手は最も簡単かつ迅速な取り付けを可能にします, 溶接が不要なので. これにより、ユーティリティラインに最適です, 低圧システム, および溶接が非現実的または禁止されている用途. 主な利点は、組み立てと分解ができることです。, 一時的なセットアップや定期的なメンテナンスが必要なシステムに役立ちます。. しかし, スレッド自体が潜在的なリークパスを表します, クリティカルな用途には不向きになります, 高圧, または危険な液体サービス.
ねじ込み継手を使用する用途:
- 低圧水, 空気, または他のユーティリティライン.
- 迅速な組み立てが優先される非クリティカルなシステム.
- メンテナンスのために定期的な分解が必要な用途.
主要な産業用途
ハステロイ C276 のユニークな特性により、ハステロイ C276 は最も厳しい腐食の問題に直面している産業にとって不可欠な材料となっています。. エンジニアは、他の合金がすぐに故障してしまうような場合でも、動作の安全性と機器の寿命を確保するために、これらの継手を指定します。.
化学および石油化学処理
化学および石油化学プラントにおいて, ハステロイ C276 継手は重要な信頼性を提供します. これらの施設は、標準物質を急速に分解する可能性のある非常に攻撃的な媒体を処理します。. この合金の堅牢な化学組成は、さまざまな腐食剤に対して優れた保護を提供します。.
- 耐酸性: 硫酸や塩酸などの強酸を含む系で非常に優れた性能を発揮します。, 石油精製所や化学処理では一般的です.
- 局所的な腐食: 耐孔食性に優れた材質です, 隙間腐食, 応力腐食割れ, 特に塩化物が豊富な環境では.
汚染防止と廃棄物処理
現代の環境規制には堅牢な汚染防止システムが求められています. ハステロイ C276 はこれらの用途の基礎となる材料です, 特に排煙脱硫において (FGD) ユニットおよび有害廃棄物焼却炉. これらのシステムはホットを管理します, 高濃度の塩化物を含む酸性ガスおよびスクラバー液. このような過酷な条件に耐える合金の能力により、機器の早期故障が防止されます.
ハステロイ C276 は環境制御システムの寿命と有効性を保証します. 産業排水処理装置への使用, 排ガス, 焼却炉の副産物は効率的かつ持続可能な汚染管理をサポートします.
全体腐食と局所腐食の両方に対する耐性があるため、スクラバーコンポーネントに最適です。, ダクト工事, および配管, これらの重要なシステムが確実に動作するようにする.
紙パルプの生産
紙パルプ産業は、漂白プロセスに強力な化学薬品に依存しています。. 全体的な環境は化学プラントよりも厳しいとは言えませんが、, 漂白剤工場などの特定の場所では、極度の腐食性の問題が発生します. ハステロイ C276 継手は、これらの用途で実証済みの性能を発揮するように指定されています。. 紙の製造に使用される強力な化学薬品に対して比類のない耐性を提供します。.
- 湿った塩素ガス
- 二酸化塩素
- 次亜塩素酸塩溶液
この弾力性により、この合金は蒸解釜や漂白プラントの設備のコンポーネントに不可欠なものとなります。, システムの整合性を保護し、コストのかかるダウンタイムを防止します.
油 & ガスおよび製薬産業
The Oil & Gas and Pharmaceutical sectors present unique challenges where material performance directly impacts safety, product purity, and operational success. Hastelloy C276 fittings provide essential solutions for both. 石油・ガス業界では, engineers specify these components for upstream and midstream operations. The alloy’s durability is critical for handling corrosive elements found in extraction and processing. 例えば, Hastelloy C276 is utilized in recovery systems for sour natural gas and oil wells, demonstrating its effective performance in sour gas (H₂S) environments. Its resistance to chloride-induced stress-corrosion cracking also makes it a reliable choice for offshore platforms and subsea equipment.
製薬業界では, the primary goals are product purity and process stability. Hastelloy C276 plays an important role in the critical stages of drug production. 耐食性に優れており、製品への金属イオンの浸出がありません。, その完全性と安全性を損なう可能性があります. 製薬会社は医薬品や医薬品を製造する装置にハステロイ C276 を活用しています, 純度の保証.
医薬品製造における主な利点:
- この合金は、無菌性と清潔さを必要とする機械や容器に最適です。, 汚染から守る.
- 医薬品反応器内の化学反応に最適な条件を確保します。.
- その使用により、適正製造基準への準拠がサポートされます (GMP) 標準.
- 幅広い化学薬品に適合します, 酸を含む, アルカリ, 医薬品の合成に使用される溶媒や.
この不活性性と耐久性の組み合わせにより、ハステロイ C276 継手は安全で効果的な医薬品を製造するための基礎となる素材となります。.
製造および加工に関する考慮事項
高品質のハステロイ C276 コンポーネントを製造するには、その製造および加工特性に関する専門知識が必要です. 合金を並外れた靭性と耐食性にするのと同じ特性により、製造中に独特の課題も生じます。. これらの考慮事項を理解することは、最終的なフィッティングが性能仕様を確実に満たすようにするための鍵となります。.
鍛造 vs. 鍛造製造
メーカーは鍛造または鍛造材料からハステロイ C276 継手を作成します. 鍛造継手, 突合せ溶接エルボやティーなど, 通常はシームレスまたは溶接されたパイプから形成されます. 鍛造工程, しかし, 合金を激しい熱と機械的圧力にさらす. これにより、材料の粒子構造が改善されます, 結果的に密度が高くなります, より強い, より均一なコンポーネント. この優れた構造的完全性により、 鍛造継手 高圧および重要なサービス用途に最適な選択肢.
機械加工と工具の要件
ハステロイ C276 の機械加工は、ステンレス鋼の加工よりもはるかに要求が厳しくなります。. 合金の強度が高く、加工硬化する傾向があるため、より遅い切削速度と堅牢な工具が必要です. 次の表は、推奨速度の違いを示しています。 316 ステンレス鋼.
| 手術 | 316SS (SFM) | C276 (SFM) |
|---|---|---|
| ラフターン | 400 | 140 |
| ターンを終了する | 600 | 200 |
| クーラント供給式超硬ドリル | 220 | 80 |
機械加工を成功させるには、適切なツールと技術が必要です:
- ツーリング: 機械工は初期の荒加工にセラミックインサートを使用することがよくあります, 続いてCVDコーティングされた超硬または立方晶窒化ホウ素 (CBN) 仕上げ用インサート.
- 掘削: 穴あけ時, 専門家はクーラント供給型超硬ドリルの使用を推奨しています. 高い送り速度を維持し、つつくことを避けることが重要です, 材料の加工硬化を引き起こす可能性があります.
関連する ASTM および ASME 規格
業界標準への準拠により品質が保証されます, 寸法, ハステロイ C276 管継手の化学組成. これらの標準は、メーカーにフレームワークを提供し、エンドユーザーにパフォーマンスを保証します。.
主な管理基準には次のものがあります。:
- ASTM B366 / ASME SB366: 鍛造突合せ溶接継手を管理します.
- ASTM B564: 鍛造継手の要件を指定します, フランジ, とバルブ.
- ASME B16.9: 突合せ溶接継手の寸法を定義します.
- ASME B16.11: 鍛造ソケット溶接およびねじ込み継手の寸法を定義します.
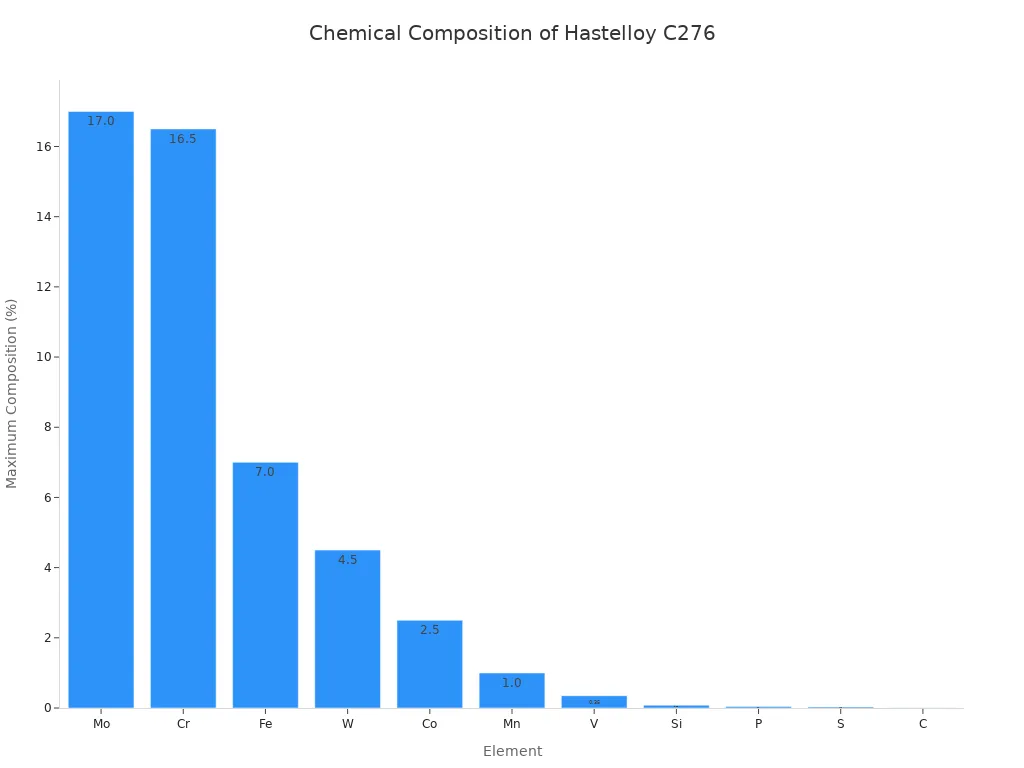
これらの仕様により、すべてのフィッティングが正確な化学組成要件を満たしていることが保証されます, バランスの取れたニッケルベースに高レベルのモリブデンとクロムを加えたもの.
調達と品質保証
ハステロイ C276 のような高性能合金を調達するには、品質保証に対する厳格なアプローチが必要です. 購入者は、受け取ったコンポーネントが正確な材料および製造仕様を満たしていることを確認する必要があります。. 適切な文書化とテストは、システムの安全性とパフォーマンスを保証するための交渉の余地のないステップです.
材料試験レポートの重要性 (MTR)
あ 材料試験報告書 (MTR), または工場試験証明書 (MTC), 継手の品質を証明する主要な文書です. 完成した部品を元の材料バッチにリンクすることにより、完全なトレーサビリティを提供します。, または熱. エンジニアと品質検査官は、このレポートを利用して、コンポーネントがプロジェクトの要件を満たしていることを確認します。. ハステロイ C276 継手の包括的な MTR には以下が含まれている必要があります。:
- 完全な化学組成
- 機械的性質 (抗張力, 降伏強さ, 等)
- 適用された熱処理の記録
- 寸法および加工公差データ
- ASTM および ASME 規格への適合性に関する声明
PMI テストによる信頼性の検証
確実な物質識別 (PMI) 合金の元素組成を検証するために使用される非破壊検査方法です。. 材質が本物のハステロイ C276 であることをその場で確認できます。. 最も一般的なツールは手持ち式蛍光 X 線装置です。 (XRF) アナライザ. この装置は、X 線ビームをフィッティングに向けます。, 材料の原子にエネルギーを放出させる. アナライザーはこのエネルギーを測定します, 各要素に固有のもの, 合金のグレードを確認します.
品質チェックポイント: 評判の良いサプライヤーは複数の段階で PMI テストを実施します: 原材料を受け取り次第, 生産中, そして出荷前の最終完成品について.
サプライヤーに尋ねるべき質問
潜在的なサプライヤーと関わるには、品質に対する取り組みを評価するために的を絞った質問をする必要があります. これらの問い合わせは、認定製品を提供できるメーカーと提携するのに役立ちます。, 信頼できるコンポーネント. 主な質問には以下が含まれます::
- どのような資格を持っていますか? 探す ISO 9001:2015 ASTMなどの国際規格への準拠の認証と証明, ASME, とEN.
- 完全な材料トレーサビリティを提供できますか? サプライヤーは MTR を提供できる必要があります (EN 10204 3.1) 固有の熱番号をすべての継手にリンクします.
- 第三者による検査を許可しますか? 自信のあるサプライヤーは、自社の製品とプロセスの独立した検証を歓迎します。.
- 品質管理のワークフローは何ですか? 手順の詳細を尋ねます, 原材料の検証や工程中のチェックから、最終的な寸法検査や外観検査まで.
ハステロイ C276 継手は、最大の耐食性を必要とする重要なシステムのための決定的なソリューションです. 突合せ溶接継手と鍛造継手の選択はシステムのサイズによって異なります, プレッシャー, 漏れリスク許容度.
重要なポイント:
- 材料試験レポートを要求することで品質保証を優先する (MTR).
- 確実な材料識別で材料の信頼性を検証する (PMI) テスト.
- プロジェクトの正しい仕様を確認するには、材料エンジニアに相談してください。.
この入念なアプローチにより、最も困難な産業環境においてシステムの完全性と長期的なパフォーマンスが保証されます。.
よくある質問
ハステロイ C276 を選ぶ理由 316 ステンレス鋼?
エンジニアは、攻撃的な媒体における優れた耐食性のためにハステロイ C276 を指定します. 強酸や塩化物に耐えます。 316 ステンレス鋼はすぐにダメになってしまう. この性能により、最も要求の厳しい化学処理および汚染防止用途において長期的な信頼性が保証されます。.
C276 継手の最大使用温度はどれくらいですか??
ハステロイ C276 は最大 1900°F の酸化雰囲気で動作可能 (1038℃). しかし, 最適な耐食性は特定の化学環境によって異なります。. 設計者は、材料が特定のサービスに適していることを確認するために、温度と媒体濃度の両方を評価する必要があります.
ハステロイ C276 をステンレス鋼に溶接できますか?
はい, 製造業者はハステロイ C276 をステンレス鋼に溶接できます. このプロセスには特殊な溶加材が必要です, ERNiCrMo-10のような, 強いものを生み出すために, 耐食性ジョイント. 異種金属溶接の完全性を確保するには、適切な溶接手順が不可欠です.
C276 継手は海水用途に適していますか? 海
この合金のモリブデン含有量が高いため、海水などの塩化物が豊富な環境での孔食や隙間腐食に対する優れた耐性が得られます。. このため、ハステロイ C276 は海洋工学に最適な材料となります。, オフショアプラットフォーム, 耐久性が重要な沿岸処理施設.
関連項目
Mastering Pass 仕切板溶接: 専門家による戦略 2025 成功
関連投稿
コメントはありません