フランジの種類ガイド: 2024 データ, 基準, および産業用配管のベスト選択方法
の世界市場 フランジの種類 産業運営者がより安全な製品に投資するにつれて拡大し続けています, より効率的な配管システム. グランドビューリサーチによると (2024), 世界の工業用フランジ市場は次のように評価されました。 $5.8 億で 2023 に達すると予測されています $7.2 10億まで 2030, そのため、フランジの選択はエンジニアや調達チームにとっての優先事項となっています。.
しかし, 溶接ネックから選ぶ, スリップオン, ソケット溶接, ラップジョイント, ねじ切りされた, ブラインドデザインには基本的な知識以上の知識が必要です. 圧力クラスの専門的な評価が必要です, 材質グレード, 腐食の危険性, 疲労荷重, ASME への準拠, ASTM, DIN, およびEN規格.
産業需要によりバイヤーによるフランジ タイプの評価方法が変わりつつある
産業用バイヤーは現在、商品の供給以上のものを期待しています. 質の高いドキュメントが必要です, 追跡可能な原材料, コード要件を満たしながらライフサイクルコストを削減する最適なフランジ設計.
IBISWorldによると (2024), アジア太平洋地域が占める割合は超過 45% 世界のフランジ生産量の, 中国が最大の製造国である. 結果として, 世界的な調達決定ではサプライヤーの能力がますます重視されています, 加工精度, と認証の強さ.
特にエネルギーインフラの需要は依然として強い. 統計局によると (2024), 石油・ガス産業が約 35% 世界のフランジ消費量の, これは、溶接ネックや RTJ 構成などの高信頼性設計が依然として広く指定されている理由を説明しています。.
並行して, 圧力機器の規制は輸出市場全体で厳しくなっています. 欧州圧力機器指令, PED 2014/68/EU, EU規制プロジェクトに供給されるフランジの文書化と適合要件の策定を継続.
調達管理者向け, これは、決定はもはやフランジの形状だけではないことを意味します. また、 EN 10204 3.1 認証, 熱数トレーサビリティ, 必要に応じてPMI, サービス媒体との物質的な互換性.
モルドール情報局によると (2024), 製油所のアップグレードにより、より広範な工業用バルブと継手のエコシステムは着実に成長しています, 水インフラへの投資, 電力部門の近代化. したがって, 購入者は、調整された製造拠点からフランジや適合する継手を提供できるサプライヤーを好むようになっています。.
この市場の変化は、経験豊富なメーカーが実用的な価値を生み出す場所です. SASA FLANGE 石油業界全体の顧客にサービスを提供する & ガス, 石油化学, 力, 海兵隊, ステンレス鋼を使用した水処理分野, 炭素鋼, 合金, および特殊合金フランジのソリューション.
と ISO 9001:2015 および PED 2014/68/EU 認証, SASA FLANGE 厳格な品質管理と輸出対応のコンプライアンスを必要とするプロジェクトをサポートします. 同社はフランジを製造しています。 304, 316, 316l, 904l, 2205, 2507, A105, A182, インコネル, モネル, ハステロイ, およびチタングレード.
テクニカル購買の観点から, フランジの選択にはメンテナンスコストも考慮する必要があります. 初期価格が低いと検査頻度が高くなる可能性があります, 漏洩リスクが高まる, 振動使用での疲労寿命の短縮.
デヴィッド・ヒューズ役, 上級配管エンジニア, 州: “最良のフランジは、見積書に記載されている最も安価な鍛造リングではありません. 実際の圧力下でも接合部の完全性を維持する設計です。, 温度, および周期的な負荷プロファイル。”
その原則はあらゆる分野で重要です. ラインが蒸気を扱うかどうか, 塩化物, 炭化水素, 海水, または脱塩水, 正しいフランジ設計は稼働時間と安全性能に直接影響します。.
サプライヤーを比較するバイヤー向け, 工場の能力も重要. 高度な CNC 加工と包括的な品質テストに裏付けられています, SASA FLANGE 1/2からのカスタムサイズを提供します" 60まで" 世界的な産業プロジェクト向けに競争力のある工場直販価格を提供.
プロフェッショナルな配管設計のためのフランジタイプの技術比較
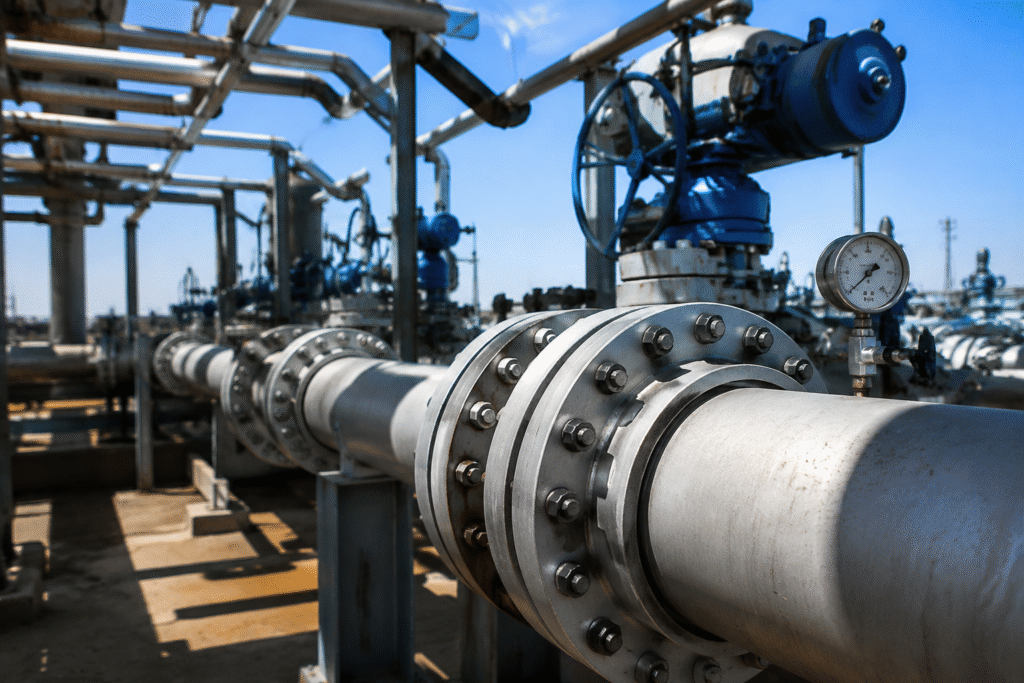
中でも フランジの種類, 溶接ネック フランジは、高圧および高温のサービスに引き続き推奨されるオプションです. テーパー状のハブにより応力分散が改善され、パイプからフランジへの移行部の不連続性が軽減されます。.
によると ASME B16.5, 溶接ネックフランジはNPS用に標準化されています 1/2 を通して 24, その間 ASME B16.47 より大きな直径をカバーします. 重要なサービス中, エンジニアは、圧力クラスと漏れ制御要件に応じて、溶接ネック フランジと隆起面またはリング タイプのジョイント フェーシングを組み合わせることがよくあります。.
スリップオン フランジは、位置合わせが容易で、通常、製造と設置にかかるコストが低いため、依然として人気があります。. ただし、技術的なトレードオフは十分に文書化されています, そして多くのエンジニアは、その内部圧力強度が同等の溶接ネック設計の約 3 分の 2 であるという経験則を今でも使用しています。, 一方、疲労性能は大幅に低下します.
小口径高圧システムではソケットウェルドフランジが一般的です. 現場で取り付けられる多くのスリップオン接続よりもきれいなボアアライメントを実現します。, ただし、隙間腐食のリスクがあるため、ステンレスプロセスシステムでの使用は制限される可能性があります。.
博士として. エレナ・モロゾワ, 腐食が重要な配管システムの材料科学者, 州: “ソケット溶接設計は機械的に優れた性能を発揮します, しかし、トラップされた形状は、塩化物が豊富な環境や衛生的な環境では腐食管理の問題になります。”
業界の慣例では、組み立ての詳細にも注意が必要です. 例えば, 多くのインストーラーは約 2 分の拡張ギャップを残します 1/16 ソケット溶接ジョイントを溶接する前にインチ, ルート領域での残留応力集中を軽減します。.
重ね継手のフランジはスタブエンドで動作するため、構造的に異なります. フランジ自体はプロセス流体と接触しません, これは、高価な耐食合金が接液部のみに必要な場合に魅力的です。.
この設計は、裏当てフランジが自由に回転するため、現場での位置合わせにも役立ちます。. しかし, ラップジョイントシステムは、溶接ネック接続よりも耐疲労性が低いため、通常、低圧または重要ではないサービスに適しています。.
ねじ付きフランジは、溶接が制限されている場合や溶接が望ましくない場合でも引き続き役立ちます. ユーティリティラインへの設置を簡素化できます, 小口径システム, または一時的な変更, しかし、重篤な周期性の場合は一般に避けられます。, 高温, または衝撃的なサービス.
ブラインドフランジは異なる役割を果たします. 配管システムの端を閉じます, ノズル, または容器の開口部, かなりのボルト荷重と内圧推力に耐える必要があります, 特に大口径および高圧クラスの場合.
マーケットリサーチの将来によると (2024), 石油化学や海洋エネルギーなどのメンテナンス集約型産業への投資により、交換用フランジやブラインドの安定した需要が高まっています。. したがって, オペレーターは寸法精度をますます重視しています, ガスケットの着座品質, ボルトサークルの一貫性.
最新のフランジ調達戦略を評価するバイヤーは、いくつかの基準にわたって設計パフォーマンスを比較する必要があります。:
- 溶接ネック: 高圧に最適, 厳しい温度サイクル, と振動.
- スリッポン: 中程度のサービスと容易な調整のために経済的.
- ソケットウェルド: 小口径高圧ラインに最適, 隙間注意.
- ラップジョイント: 頻繁な解体や合金の節約が重要な場合に役立ちます.
- ネジ付き: 溶接が現実的ではない場合に推奨.
- 盲目: 隔離に必要な, テスト, 今後のシステム拡張ポイントについて.
フェイシングタイプでも性能が変わる. 盛り上がった顔, 平面, およびリングタイプジョイントはそれぞれ異なるフランジクラスに適合します, ガスケットの種類, フランジ材質.
- RF: ASMEクラスで広く使用されています 150 に 2500 プロセス配管.
- FF: 鋳鉄または相手側の平面機器フランジと共通.
- RTJ: 高圧に好ましい, 高温, そして重要な炭化水素義務.
素材の選択も同様に重要です. ASTM A105 炭素鋼鍛造フランジに一般的です, その間 ASTM A182 F304, F316, F316L, F51, および F53 はステンレスおよび二相鋼の要件に対応します.
サワーサービスまたは塩化物への曝露の場合, エンジニアは参照するかもしれません NACE MR0175 / ISO 15156 材料適合性のため. オフショアシステムでは, DNV および NORSOK の要件は、フランジの材質や試験計画にも影響を与える可能性があります.
ISO ガイダンスおよび確立されたプロジェクト仕様による, 多くの場合、ドキュメントの品質が、寸法と同様に受け入れられるかどうかを決定します。. したがって, EN 10204 3.1 材料証明書, 該当する場合、静水圧記録, 寸法レポート, PMI データは測定可能な調達価値を提供します.
SASA FLANGE 完全な検査サポートを備えた鍛造および機械加工されたフランジの製造を通じてこれらの要件をサポートします. プレミアムグレードのフランジを製造し、適合するエルボを供給, ティー, 減速機, キャップにより、完全な配管オーダー全体にわたってより一貫したパッケージ管理が可能になります。.
コスト重視のプロジェクトでパイプ フランジのタイプを比較するチーム向け, 実際的な意思決定の枠組みには通常、次のものが含まれます。:
- 設計圧力と温度.
- 流体の腐食性と浸食の可能性.
- 周期的な荷重と振動の激しさ.
- 点検アクセスとメンテナンス間隔.
- 必要なコードコンプライアンスとクライアント仕様.
- 総設置コスト, 単価だけではなく.
ジョン・ケラーとして, 産業市場アナリスト, 州: “習慣ではなく使用条件に基づいてフランジの選択を標準化するバイヤーは、通常、やり直しを減らします。, 漏洩イベント, そしてスペアパーツの複雑さ。”
だからこそ、最良の調達戦略は、エンジニアリングのレビューと検証された生産能力を組み合わせるのです。. 重要なプロジェクトの場合, 買い手はできる 接触 SASA FLANGE 寸法規格について話し合う, 合金オプション, 最終購入前にドキュメントをテストしてください.
ASME, ASTM, DIN, フランジの種類と品質を管理するEN規格
規格と規格は、フランジが単に寸法が似ているだけなのか、それとも真に準拠しているのかを定義します。. ほとんどのグローバル プロジェクトの場合, ASME, ASTM, DIN, JIS, ゴスト, およびEN規格が購入と検査の技術的基盤を形成します.
ASME B16.5 NPS のパイプ フランジとフランジ付き継手をカバーします 1/2 NPSを通じて 24. ASME B16.47 より大きな直径のスチールフランジまでカバー範囲を拡大, トランスミッションでよくあること, 水, 大規模なプロセスライン.
ASTM 規格は材料化学と機械的特性を定義します. 例えば, ASTM A105 鍛造炭素鋼フランジに適用, その間 ASTM A182 高温使用向けに鍛造合金とステンレス鋼のフランジをカバー.
ヨーロッパのプロジェクトでは多くの場合、EN が必要です 1092 寸法コンプライアンス. 加えて, PED 2014/68/EU ではメーカー品質のシステムが必要となる場合があります, トレーサビリティ, カテゴリおよび使用条件に応じた適合性評価.
参照に直接アクセスする必要がある読者向け, ASME 規格情報は次のサイトから入手できます。 ASME. 仕様の整合性は、プロジェクトの要求と最新の改訂ステータスに照らして常に検証する必要があります。.
簡素化された規格の比較により、購入者はよくある不一致を回避できます:
- ASME B16.5: 寸法, 圧力温度定格, 公差, マーキング.
- ASME B16.47: 大径スチールフランジ.
- ASME B16.9: 工場製鍛突合せ溶接継手.
- ASTM A105: 鍛造炭素鋼フランジ.
- ASTM A182: 鍛造ステンレスおよび合金鋼フランジ.
- EN 1092: ヨーロッパのフランジ寸法と PN 定格.
- NACE MR0175 / ISO 15156: H2S を含む環境向けの材料の選択.
圧力クラスと圧力定格の用語にも注意が必要です. ASME は次のようなクラスを使用します。 150, 300, 600, 900, 1500, そして 2500, 一方、EN システムでは PN16 などの PN 指定がよく使用されます。, PN40, またはPN100.
これらのシステムは直接交換可能ではありません. したがって, エンジニアはボアを確認する必要があります, ボルトサークル, 対面ジオメトリ, ある規格を別の規格に置き換える前に、圧力と温度の定格を確認してください。.
検査と文書化は引き続き品質保証の中心となります. ISO に準拠した品質管理慣行に準拠, トレーサビリティにより、混合熱数のリスクが軽減されます。, 間違った資材の発送, プロジェクト受諾中の認証紛争.
これが、多くの EPC が第三者検査を指定している理由の 1 つです。 EN 10204 3.1 認証. より要求の厳しいケースでは, クライアントがリクエストする場合があります 3.2 認証, 硬さ試験, フェライトチェック, PMI, ユタ州, または合金とサービスに応じた腐食試験.
と ISO 9001:2015 および PED 2014/68/EU 認証, SASA FLANGE 国際的に認められた品質期待に合わせて生産を調整します. 同社はステンレス鋼でのカスタム製造もサポートしています, 炭素鋼, デュプレックス, ニッケル合金, 要求の厳しい用途向けのチタングレード.
調達プロフェッショナル向け, 最新のベストプラクティスは明らかです. フランジの種類と合わせて規格への準拠も確認する必要があります, 直面している, ボルトセット, ガスケットの互換性, 注文書を発行する前に必要なテスト文書と.
加えて, コーティングと梱包が納品品質に影響を与える. 炭素鋼フランジには防錆保護が必要な場合があります, 端部保護, 国際輸送中の表面損傷や識別損失を防ぐための耐航性のある梱包.
給仕 50+ 石油を巡る国々 & ガス, 石油化学, 力, 海洋産業, SASA FLANGE 信頼できる輸出書類と迅速な技術コミュニケーションを必要とするバイヤーをサポートします。. グローバルなサプライチェーンがリードタイムを短縮し、監査への期待が高まる中、この組み合わせの重要性はますます高まっています。.
石油およびガス用のフランジ タイプの選択方法, 化学薬品, 力, 海洋プロジェクト
選択は使用条件から始める必要があります, カタログに馴染みがない. 同じ呼び径であっても、圧力に応じて非常に異なるタイプのフランジが必要になる場合があります, 温度, 腐食の危険性, とメンテナンス戦略.
石油とガスにおいて, 溶接ネックフランジは重要な炭化水素を支配します, スチーム, 応力集中をより効果的に処理するための高圧ライン. これは、圧力脈動が発生する場合に特に重要です。, 熱サイクル, または振動により、完全性の低いジョイントの寿命が短くなる可能性があります.
統計局によると (2024), 石油とガスは周囲を表します 35% 世界のフランジ消費量の. したがって, フランジの信頼性は、産業の操業支出と操業停止リスクの非常に大きな部分に直接影響します。.
化学処理において, 多くの場合、材料の適合性が最初のコストを上回ります. ステンレス316L, 904l, デュプレックス 2205, そしてスーパーデュプレックス 2507 塩化物が含まれる場合に選択できます。, 酸, または混合プロセス媒体は標準的な炭素鋼に挑戦します.
発電用, エンジニアは温度とクリープ関連の考慮事項に重点を置くことがよくあります. A105, A182合金グレード, 接合部の破損により重大な安全上の危険が生じる可能性がある蒸気および凝縮水システムでは、制御された溶接手順が重要になります。.
海洋および造船アプリケーションでは別の変数が追加されます: 外部腐食. 塩水噴霧, 海水システム, コンパクトな機械スペースにより、二相ステンレスおよび高品質コーティング システムは、低コストの代替品よりも長期的な価値が高くなります。.
実際の選択チェックリストには次の点が含まれます。:
- デザインコードの確認, のような ASME B31.3 またはプロジェクト仕様書.
- フランジ規格を相手機器および配管クラスに適合させる.
- 流体の化学的性質と温度に対して材料グレードを検証する.
- ガスケットの設計と漏れ許容量に基づいてフェーシングタイプを選択してください.
- 疲労荷重を評価する, 振動, そしてサポート条件も.
- 設置方法を見直す, 溶接アクセスおよび臨死体験の要件を含む.
- 書類の確認, マーキング, 注文リリース前の検査範囲.
コスト評価も現実的である必要がある. スリップオンフランジにより購入段階での製造コストが削減される可能性があります, しかし、溶接ネック フランジを使用すると、耐疲労性が向上し、漏れが少なくなるため、過酷な使用においてライフサイクル コストを削減できます。.
例えば, 機械的性能が低いにもかかわらず、頻繁に分解することはラップジョイントシステムを正当化する可能性があります. 一方で, 隙間のリスクが許容できない場合、腐食性ステンレスのプロセスラインではソケット溶接構成が除外される可能性があります。.
エンジニアはスペア戦略も考える必要がある. 限られた圧力クラスの標準化, 材料, および対面タイプは、倉庫の複雑さを軽減し、計画外のシャットダウン時のメンテナンスを迅速化します。.
複数アイテムのパッケージを管理する購入者向け, 工場統合の問題. SASA FLANGE エルボと一緒にフランジを供給できます, ティー, 減速機, そしてその下のキャップ ASME B16.9 および関連規格, 資材管理と事務処理の一貫性が向上します。.
プロジェクトの最良の成果は通常、メーカーの早期関与から生まれます. 購入者がサービス条件を共有する場合, 標準, 生産前に要件をテストする, 改訂サイクルが短縮され、承認時間が短縮されます。.
このアプローチは、カスタム ボアの場合に特に役立ちます, 特殊なフェーシング, 非標準の穴あけ, および珍しい合金の注文. プロジェクト固有のサポートの場合, 調達チームが到達できるのは SASA FLANGE 技術的なレビューと見積もりの調整のため.
フランジタイプの今後の展望, スマートな調達, とサプライヤー戦略
エネルギー市場の見通しは依然として明るい, 水, 産業インフラプロジェクトは拡大し続ける. グランドビューリサーチによると (2024), 産業用フランジ市場は次の規模に達すると予想されます $7.2 10億まで 2030, 高品質の配管コンポーネントに対する持続的な需要を反映.
同時に, 競争は変化している. バイヤーは冶金サポートに関してサプライヤーを比較することが増えています, リードタイムの安定性, デジタルドキュメント, 価格だけではなくプロジェクトの変更への対応力.
IBISWorldによると (2024), アジア太平洋地域には以上のものがあります 45% 世界のフランジ生産量の. したがって, 世界的なバイヤーは、大量のサプライヤーと、技術コンプライアンスと輸出レベルの QA をサポートできる専門メーカーを区別する必要があります。.
最新の調達傾向でもバンドル調達が好まれています. フランジ, 継手, および関連する鍛造コンポーネントを 1 つの認定サプライヤーから調達することで、検査の調整が簡素化され、大規模プロジェクト全体での文書の不一致が軽減されます。.
デジタル化によりこの変化は加速する可能性が高い. より多くの EPC が電子 MTC パッケージを要求するようになりました, 寸法レポート, 標準ベンダーデータ提出の一部としてのトレーサビリティ記録.
さらに, 材料需要は二相ステンレスへと進化しています, ニッケル合金, 過酷な使用における耐食グレード. この傾向は、寸法精度や表面の完全性を損なうことなく、さまざまな材料を機械加工できるメーカーをサポートします。.
購入チーム向け, いくつかの戦略的推奨事項が目立つ:
- 従来の習慣の代わりにサービスベースのフランジ選択を使用する.
- 購入価格と合わせてライフサイクルコストを評価する.
- 規格への準拠と追跡可能な認証が必要.
- CNC 能力と幅広い合金経験を持つサプライヤーを好む.
- 可能な場合は、フランジの注文を継手パッケージと一致させる.
要するに, 最良の結果は、エンジニアリングの厳密さとサプライチェーンの実用性のバランスから生まれます。. 強力な認証を持つ認定パートナーから調達するバイヤー, 幅広い材料能力, 輸出経験は、リスクを制御し、稼働時間を保護する上でより適切な位置にあります。.
プロジェクトの要求が高まるにつれて, などの確立されたメーカーと協力しています SASA FLANGE 実用的な利点を提供します. 工場直接サポート付き, カスタム製造, 国際的に認められた認証, バイヤーは基本的なフランジ購入から、より戦略的で信頼性の高い調達モデルに移行できます。.
よくある質問
工業用配管で使用される主なフランジの種類は何ですか?
●The six main flange types used in industrial piping are welding neck, スリップオン, ソケット溶接, ラップジョイント, ねじ切りされた, およびブラインドフランジ, and these designs cover most ASME B16.5 アプリケーション.
●グランドビューリサーチによると (2024), 世界の工業用フランジ市場に到達 $5.8 億で 2023, which shows how widely these standard designs are used across energy, 水, およびプロセス産業.
●Each type serves a different purpose because pressure, 温度, 疲労荷重, and installation method affect joint performance in different ways.
●Welding neck flanges are generally preferred for high-pressure and cyclic service because the tapered hub improves stress distribution at the weld transition.
●Slip on flanges remain common in moderate-duty systems because they are easier to align and typically cost less to install than welding neck designs.
●Socket weld flanges are often used for small-bore, 高圧サービス, but engineers must consider crevice corrosion risk in stainless or corrosive media.
●Lap joint flanges work with a stub end and are useful where frequent disassembly or expensive alloy savings matter, while threaded flanges help where welding is restricted.
●Blind flanges close the end of a line, ノズル, or vessel opening and must be selected carefully for pressure class and bolt load.
●For projects requiring code-compliant materials, 寸法精度, 完全なトレーサビリティ, のような確立されたメーカーと協力する SASA FLANGE helps ensure reliable technical support and export-ready documentation.
Which flange type is best for high pressure and high temperature service?
●Welding neck flange is widely considered the best option for high pressure and high temperature service because its long tapered hub reduces stress concentration and improves fatigue resistance.
●ASME B16.5 そして ASME B16.47 are the primary standards used to specify dimensions and ratings for these heavy-duty flanges in process and transmission systems.
●実務的には, engineers prefer welding neck flanges for steam, 炭化水素, 動力配管, and critical process lines where thermal expansion and vibration can damage lower-integrity joints.
●対照的に、, slip on and threaded flanges are usually less suitable in severe cyclic service because the weld geometry or thread form can create stress concentration points.
●統計局によると (2024), 石油とガスが約 35% 世界のフランジ消費量の, and this sector frequently specifies welding neck flanges for upstream, 中流, and refinery applications.
●Raised Face and Ring Type Joint facings are both used in severe service, although RTJ is often preferred in higher pressure hydrocarbon systems because it offers tighter metallic sealing.
●Material selection remains equally important because flange design alone cannot compensate for poor alloy choice under aggressive temperature or corrosion conditions.
●ASTM A105 is common for forged carbon steel, その間 ASTM A182 covers stainless and alloy grades used in higher-temperature or more corrosive environments.
●For severe-duty projects that require professional review of flange type, 圧力クラス, 直面している, and material grade, 購入者は相談できます SASA FLANGE before finalizing the purchase specification.
What is the difference between slip on flange and welding neck flange?
●The main difference between a slip on flange and a welding neck flange is the way each design transfers load from the flange to the pipe under pressure and thermal stress.
●A welding neck flange uses a butt weld and tapered hub, while a slip on flange fits over the pipe and is usually attached with fillet welds on the inside and outside.
●This difference matters because welding neck flanges offer better stress distribution and usually perform better in fatigue-sensitive service than slip on flanges.
●Field engineering guidance often notes that slip on flange pressure strength is roughly two-thirds that of a comparable welding neck design, while fatigue life can be much lower under repeated cycling.
●Slip on flanges still remain attractive in many installations because they are easier to align, quicker to fit, and often less expensive in moderate-pressure systems.
●They are commonly used in utility piping, 給水システム, and less critical process lines where cost and installation simplicity outweigh the need for maximum fatigue resistance.
●Welding neck flanges are usually chosen for high-pressure, 高温, shock-loaded, or vibration-prone service, 特に石油とガスでは, 石油化学, および電源アプリケーション.
●IBISWorldによると (2024), アジア太平洋地域が占める割合は、 45% 世界のフランジ生産量の, so buyers comparing these two flange types should verify not only price but also welding quality, 寸法公差, および認証.
●For the best commercial and technical outcome, procurement teams should compare lifecycle cost instead of unit price alone, そしてメーカーのような SASA FLANGE can support that evaluation with certified material options and detailed inspection records.
Where are socket weld and threaded flanges typically used?
●Socket weld and threaded flanges are typically used in small-bore piping systems where compact installation, reduced welding scope, or maintenance convenience is important.
●Socket weld flanges are commonly selected for high-pressure small-diameter lines because the pipe is inserted into a socket before fillet welding, which helps maintain bore alignment.
●Many installers leave an expansion gap of about 1/16 inch before welding a socket weld flange, because that small clearance can help reduce residual stress at the root area.
●しかし, socket weld flanges may not be ideal in corrosive or hygienic service because the crevice between the pipe and socket can trap process media and accelerate localized attack.
●Threaded flanges are different because they do not require welding, which makes them useful in utility service, 一時的なシステム, or areas where hot work restrictions apply.
●They are generally limited to smaller sizes and should be used carefully in high-temperature or cyclic service because threaded joints can loosen or leak under severe vibration and thermal movement.
●ASME B31.3 project specifications often place additional limits on threaded connections in demanding service, especially when pressure and temperature increase system risk.
●マーケットリサーチの将来によると (2024), maintenance and retrofit activity continues to support demand for practical replacement components, including small-bore flange designs used in brownfield modifications.
●For buyers who need professional guidance on whether socket weld or threaded options fit their piping class, のような確立されたサプライヤー SASA FLANGE can help review service conditions, 合金の選択, and compliance needs before production.
How do I choose the right flange material and standard?
●Choosing the right flange material and standard starts with the service medium, 設計温度, 圧力クラス, and project code because no single material fits every industrial application.
●ASME B16.5 そして ASME B16.47 define flange dimensions and ratings, while ASTM standards such as A105 and A182 define the mechanical and chemical properties of the forging material.
●For carbon steel service, ASTM A105 is widely used in general refinery, 力, と水システム, その間 ASTM A182 F304, F316, F316L, F51, and F53 are common in stainless and duplex applications.
●If the system handles chlorides, 酸っぱいガス, or aggressive chemicals, the engineer may also need to consider NACE MR0175 または ISO 15156 requirements for corrosion resistance and hardness control.
●European projects may additionally require EN 1092 dimensions and PED 2014/68/EU documentation, so buyers should confirm the exact standard basis before issuing a purchase order.
●Facing type also affects selection because RF, FF, and RTJ facings must match the gasket design, bolting arrangement, and mating flange configuration.
●グランドビューリサーチによると (2024), the flange market is projected to grow to $7.2 10億まで 2030, and that growth is increasing demand for suppliers that can support both standard compliance and advanced material selection.
●調達の観点から, the best practice is to request EN 10204 3.1 証明書, ヒートトレーサビリティ, 寸法検査, and any required PMI or hardness testing with the order.
●For projects requiring quality-certified flanges in 304, 316l, 904l, 2205, 2507, A105, インコネル, モネル, またはチタン, working with manufacturers like SASA FLANGE helps align specification, ドキュメント, and delivery in one process.
What flange types are most common in oil and gas applications?
●石油およびガス用途, the most common flange types are welding neck, 盲目, スリップオン, そして, in selected small-bore utility services, socket weld and threaded flanges.
●統計局によると (2024), 石油・ガス部門が約 35% 世界のフランジ消費量の, which makes this industry the most influential driver of flange design preferences.
●Welding neck flanges are widely used in upstream, 中流, and downstream systems because they provide strong mechanical performance under high pressure, 熱サイクル, と振動.
●Blind flanges are also essential because they isolate line ends, 容器ノズル, and future expansion points during hydrotesting, メンテナンス, and shutdown work.
●Slip on flanges may still appear in less critical utility or low-to-medium pressure services, but many operators prefer welding neck flanges in hydrocarbon process lines where leakage consequences are severe.
●RTJ facings are common in higher pressure oil and gas systems because metallic ring gaskets can provide reliable sealing under demanding temperature and pressure conditions.
●Material choice varies by environment, and engineers often specify carbon steel, ステンレス鋼, デュプレックス, or nickel alloys depending on CO2, H2S, 塩化物, and external corrosion exposure.
●In offshore or sour service, NACE MR0175, DNV, or project-specific operator standards may impose additional restrictions on metallurgy, 硬度, テスト, および認証.
●For the best results in oil and gas procurement, buyers should work with suppliers that can provide ASME-compliant dimensions, 認定された材料, 完全なトレーサビリティ, そして SASA FLANGE supports these needs with professional manufacturing and export documentation.
関連投稿
オリフィスフランジの定義, 詳細と ASME B16.36 フランジの概要: 市場データ, 選択ガイドとコンプライアンスに関する洞察
世界の工業用フランジ市場は次のように評価されました。 $5.8 十億…
ブラックディスポフランジ市場ガイド: 材料, 3.5″ 互換性, キッチン シンク フランジの B2B 調達データ
キッチン設備の購入者として黒色の使い捨てフランジの需要が高まっています…