
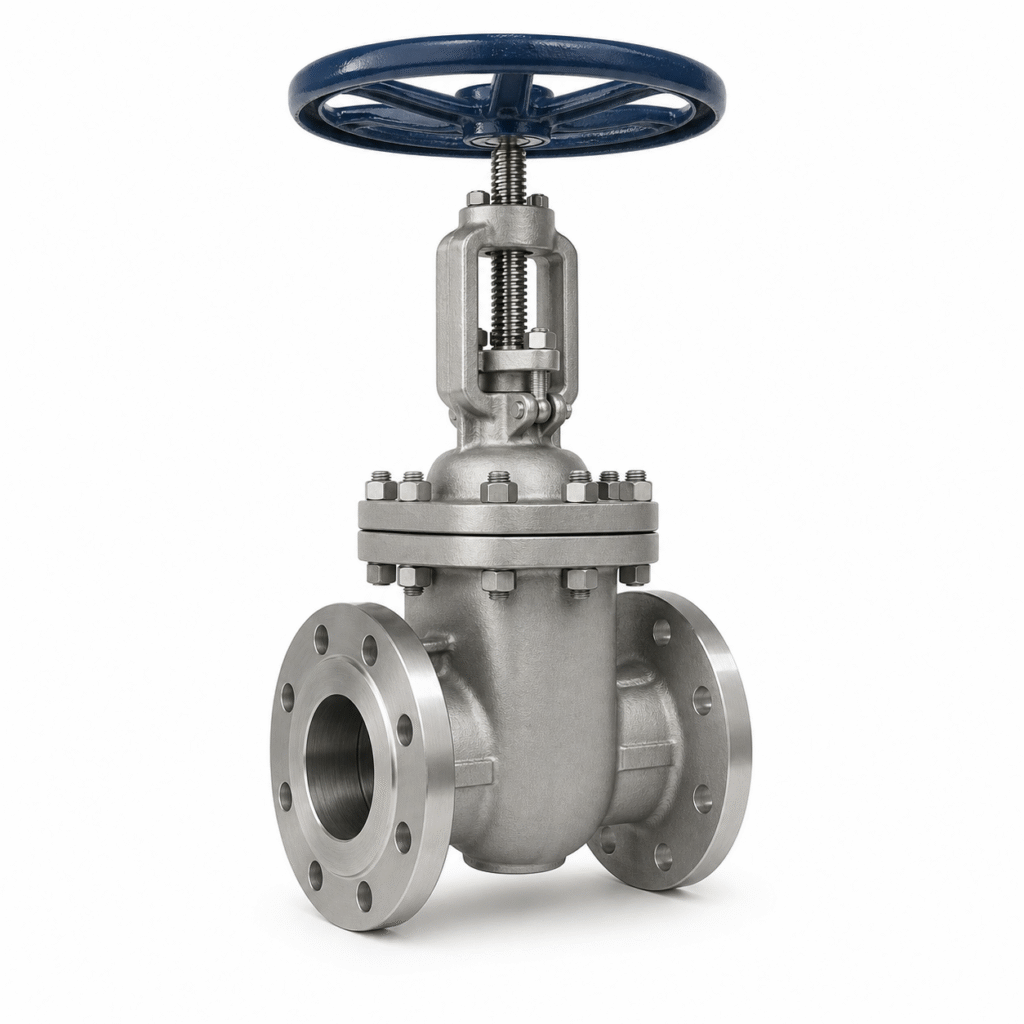
Seis causas de danos na superfície de vedação da válvula
Resposta direta
As seis principais causas de danos na superfície de vedação da válvula são a má qualidade de fabricação, seleção ou operação incorreta da válvula, corrosão química e eletroquímica, erosão ou cavitação, dano mecânico, e fadiga ou envelhecimento do material. Esses mecanismos geralmente interagem, portanto, uma investigação confiável deve revisar o projeto da válvula, material, condições do processo, histórico operacional e evidências de inspeção juntos.
As superfícies de vedação da válvula controlam o isolamento, regulação e direção do fluxo formando um fechamento entre o disco, bola, plugue, cunha ou outro membro de fechamento e sua sede. Porque essas superfícies são diretamente expostas ao meio do processo e carregadas repetidamente durante a operação, eles podem sofrer corrosão, erosão, desgaste adesivo, recuo, rachaduras e perda de acabamento. Mesmo uma pequena área danificada pode aumentar o vazamento e o torque operacional ou impedir que a válvula feche conforme planejado.
Danos na superfície de vedação da válvula podem ser amplamente divididos em danos evitáveis e deterioração relacionada ao serviço. Danos evitáveis podem resultar de design inadequado, fabricação pobre, seleção incorreta de materiais, instalação inadequada, operação fora da função pretendida ou manutenção inadequada. A deterioração relacionada ao serviço se desenvolve sob exposição normal à pressão, temperatura, química de fluidos, sólidos suspensos e ciclos operacionais. A deterioração normal é esperada, mas a sua taxa pode muitas vezes ser reduzida através de uma melhor especificação e controlo.
Principais conclusões
- Uma válvula selecionada para isolamento não deve ser usada automaticamente para estrangulamento.
- Vazamentos na sede podem resultar da geometria do corpo ou do acabamento, não apenas do próprio material do assento.
- Corrosão, erosão e desgaste mecânico frequentemente reforçam-se mutuamente.
- Um teste de pressão verifica os critérios de aceitação definidos nas condições de teste; não garante vida útil ilimitada.
Danos na superfície de vedação da válvula em resumo
| Mecanismo de dano | Evidência típica | Fator contribuinte comum | Verificação útil |
|---|---|---|---|
| Defeito de fabricação | Rachaduras, porosidade, inclusões, revestimento duro irregular ou dureza incorreta | Soldagem ruim, tratamento térmico, usinagem ou controle de processo | Inspeção visual, PT/MT, verificações de dureza, registros dimensionais e rastreabilidade de materiais |
| Seleção ou operação incorreta | Trefilagem, lavagem localizada, assento distorcido ou marcas de impacto repetidas | Estrangulamento com válvula de isolamento, força de fechamento excessiva ou fluxo instável | Folha de dados da válvula, histórico operacional, configurações do atuador e revisão do processo |
| Corrosão | Pitting, perda geral de metal, ataque seletivo ou depósitos | Liga incompatível, par galvânico ou mudança na química dos fluidos | Verificação de materiais, análise de corrosão e amostragem de fluidos |
| Erosão ou cavitação | Ranhuras direcionais, superfície rugosa, corrosão em favo de mel ou perda de metal com arestas vivas | Alta velocidade, sólidos, bolhas de vapor piscando ou colapsando | Cálculo de fluxo, perfil de pressão, dimensionamento da válvula e morfologia do dano |
| Danos mecânicos | Arranhões, irritante, amassados, pontuação ou detritos incrustados | Desalinhamento, partículas presas, acabamento ruim ou lubrificação inadequada | Inspeção de desmontagem, medição de alinhamento e acabamento superficial |
| Fadiga ou envelhecimento | Rachaduras, fragmentação, delaminação, endurecimento ou perda de elasticidade | Cargas cíclicas, ciclagem térmica ou degradação de polímero | Histórico do ciclo, exame de fissuras e avaliação da condição do material |
1. Má qualidade de fabricação da superfície de vedação
Defeitos de fabricação podem ser introduzidos durante a fundição, forjamento, revestimento duro, soldagem, tratamento térmico, moagem, lapidação ou montagem final. Rachaduras, poros, inclusões de escória e falta de fusão podem interromper a faixa de vedação ou criar pontos de iniciação para corrosão e fadiga. Erros dimensionais podem impedir o contato uniforme da sede, mesmo quando a superfície inicialmente parece lisa.
Assentos revestidos exigem controle específico. A liga depositada, procedimento de soldagem, pré-aquecer, temperatura entre passes, a entrada de calor e o tratamento pós-soldagem influenciam a dureza, risco de diluição e craqueamento. A diluição excessiva pode reduzir a resistência à corrosão e ao desgaste do revestimento duro. O tratamento térmico incorreto pode tornar a superfície de vedação muito mole para resistir ao desgaste ou muito dura e quebradiça para a carga aplicada..
O acabamento da superfície deve ser apropriado ao design do assento e ao par de materiais. Rugosidade muito alta pode criar caminhos de vazamento e acelerar o desgaste do adesivo; um método de polimento inadequado pode arredondar geometrias críticas ou ocultar defeitos. Os fabricantes devem verificar a faixa de contato real, concentricidade, planicidade ou geometria esférica conforme aplicável, em vez de depender apenas de uma tolerância genérica de usinagem.
2. Seleção incorreta, instalação ou operação
Uma causa comum de danos prematuros é o uso de uma válvula fora da função pretendida. Uma válvula gaveta em cunha é geralmente projetada para isolamento totalmente aberto ou totalmente fechado. Mantê-lo parcialmente aberto pode expor a cunha e a sede a alta velocidade local, vibração e carregamento instável. Um globo ou válvula de controle adequadamente projetado é geralmente mais adequado onde é necessário estrangulamento contínuo, mas seu acabamento, queda de pressão, risco de cavitação e o atuador ainda devem ser dimensionados para o processo.
O impulso de fechamento excessivo não melhora necessariamente a estanqueidade. Pode recuar assentos macios, distorcer componentes, sobrecarregar as hastes ou criar alta tensão de contato em uma faixa de vedação estreita. Fechar muito rapidamente também pode aumentar os transientes hidráulicos ou o impacto. Por outro lado, viagens insuficientes, configurações incorretas do interruptor de limite ou detritos presos podem impedir o fechamento completo e produzir um jato de vazamento de alta velocidade através do assento.
Erros de instalação, como desalinhamento do flange, tensão do tubo, direção de fluxo incorreta, tubulação suja ou práticas inadequadas de soldagem podem deformar a válvula ou contaminar as superfícies de vedação. Erros de manutenção – incluindo lapidação incorreta, peças de acabamento mistas, lubrificantes inadequados e juntas danificadas reutilizadas – podem retornar uma válvula ao serviço com o mecanismo de falha original ainda ativo.
3. Corrosão química e eletroquímica
A corrosão química ocorre quando o meio do processo reage diretamente com o material da superfície de vedação. O ataque geral pode remover gradualmente o acabamento, enquanto pitting, corrosão em frestas ou ataque seletivo pode criar caminhos de vazamento localizados. Temperatura, concentração, contaminantes, aeração, depósitos e condições de desligamento podem alterar significativamente a taxa de corrosão.
A corrosão eletroquímica envolve áreas anódicas e catódicas na presença de um eletrólito. Materiais diferentes no assento, membro de fechamento e corpo podem criar um par galvânico. Células de concentração de oxigênio, fendas, depósitos e diferenças na química local também podem produzir diferenças potenciais, causando ataque preferencial na área anódica.
A seleção do material deve considerar o sistema de acabamento completo e não apenas a classe nominal da carroceria. Um corpo resistente à corrosão não garante que a cobertura do assento, bola, disco, tronco, mola ou fixadores são compatíveis com o meio. A identificação positiva do material ajuda a confirmar a identidade da liga, mas não substitui uma avaliação de corrosão, revisão de tratamento térmico ou verificação da condição da superfície.
4. Erosão, piscando e cavitação
A erosão é a remoção progressiva de material pela movimentação de fluido, sólidos ou gotículas arrastadas. Partículas suspensas podem atingir a faixa de vedação e criar ranhuras direcionais ou cavidades localizadas. Um pequeno vazamento inicial pode concentrar a velocidade através de uma lacuna estreita, produzindo trefilação que amplia o caminho de vazamento cada vez que a válvula é exposta à pressão diferencial.
Flashing e cavitação estão relacionados à formação de vapor, mas produzem diferentes condições a jusante. O flashing ocorre quando a pressão do líquido cai abaixo da pressão do vapor e permanece baixa o suficiente para que o vapor continue a jusante. A cavitação ocorre quando bolhas de vapor se formam em uma zona de baixa pressão e depois colapsam após a recuperação da pressão.. O colapso da bolha perto de superfícies metálicas pode criar impactos locais intensos e a característica rugosidade, aparência esburacada associada a danos por cavitação.
A corrosão química e a erosão podem agir juntas. A corrosão remove uma película protetora, expondo metal fresco, enquanto a erosão impede que o filme se reforme. A taxa combinada de perda de metal pode ser muito maior do que qualquer mecanismo considerado separadamente. Dimensionamento correto da válvula, redução de pressão escalonada, geometria de acabamento adequada e revestimento rígido compatível são rotas de mitigação comuns, sujeito a uma revisão completa do processo.
5. Danos mecânicos e desgaste adesivo
Durante a abertura e fechamento, superfícies de vedação podem ser arranhadas, machucado, marcado ou comprimido. Partículas duras presas entre as superfícies podem produzir um arranhão radial profundo ou incrustar-se em uma sede mais macia. O desalinhamento pode concentrar a carga em uma borda, enquanto guias soltos, rolamentos ou componentes de dobradiça podem permitir que o membro de fechamento atinja o assento de maneira desigual.
Em alta pressão de contato, duas superfícies metálicas podem sofrer desgaste adesivo ou escoriações. Junções microscópicas se formam entre as asperezas da superfície e rasgam à medida que as peças se movem umas em relação às outras. Maior rugosidade, mau emparelhamento de materiais, tratamento de superfície inadequado e lubrificação inadequada podem aumentar o risco. Escoriações severas podem aumentar o torque operacional e transferir material de uma superfície de vedação para outra.
As válvulas de retenção são particularmente sensíveis ao impacto e à dinâmica do disco. Superdimensionamento, baixa velocidade de fluxo, a rápida reversão do fluxo ou uma orientação de instalação inadequada podem causar movimentos instáveis e batidas. O impacto repetido resultante pode amassar a faixa de assento, afrouxar componentes ou iniciar trincas por fadiga. O comportamento hidráulico deve, portanto, ser considerado durante a seleção, não depois que o dano aparecer.
6. Danos por fadiga e envelhecimento do material
Pressão repetida, temperatura e cargas mecânicas podem iniciar trincas por fadiga mesmo quando cada carga individual está abaixo da resistência de curto prazo do material. As rachaduras geralmente começam em concentrações de tensão, defeitos de revestimento, geometria nítida, poços de corrosão ou áreas previamente reparadas. A ciclagem contínua pode produzir lascamento ou delaminação de uma cobertura e perda gradual da faixa de vedação.
A ciclagem térmica pode criar expansão diferencial entre o material de base e o revestimento duro ou entre diferentes materiais de acabamento. Se a válvula for operada antes que as temperaturas estabilizem, a geometria de vedação e a força operacional necessária podem diferir das condições de frio. A ligação térmica e as transições repetidas de quente para frio merecem atenção especial em serviços de isolamento de alta temperatura.
Assentos elastoméricos e poliméricos envelhecem de maneira diferente dos assentos metálicos. Aquecer, oxigênio, radiação, descompressão, a exposição química e o tempo podem causar endurecimento, inchaço, amolecimento, rachaduras ou conjunto de compressão permanente. O material pode parecer aceitável durante uma inspeção estática, mas perder resiliência ou resistência em serviço. A vida útil de armazenamento e a vida operacional devem seguir as recomendações de material qualificado e do fornecedor.
Como evitar danos na superfície de vedação da válvula
- Defina o verdadeiro dever: registrar a composição do fluido, sólidos, pressão, temperatura, pressão diferencial, fluxo mínimo e máximo, ciclagem e desempenho de vazamento necessário.
- Selecione o tipo de válvula correto: distinguir isolamento, estrangulamento, deveres de não devolução e de controle em vez de escolher apenas pelo tamanho da linha.
- Especifique materiais compatíveis: revise o corpo, assento, membro de fechamento, revestimento duro, tronco, embalagem e fixadores como um sistema de material.
- Controlar a fabricação: definir soldagem, tratamento térmico, dureza, dimensional, requisitos de acabamento superficial e exame não destrutivo, quando aplicável.
- Mantenha a tubulação limpa: lave os detritos de fabricação e proteja as extremidades abertas durante o armazenamento e a instalação.
- Configure o atuador corretamente: verificar paradas de viagem, interruptores de limite, configurações de torque ou impulso, velocidade de fechamento e ação de falha.
- Teste de acordo com o padrão especificado: os testes de carcaça e fechamento devem seguir o padrão de válvula solicitado, critérios de edição e aceitação usando um procedimento aprovado e seguro.
- Inspecione a morfologia do dano: documentar a localização, direção e aparência do dano antes da retificação, lapidação ou limpeza remove evidências.
- Corrija a causa raiz: reparar o assento sem abordar a corrosão, cavitação, desalinhamento ou prática operacional muitas vezes levará à recorrência.
Perguntas frequentes
Uma superfície de vedação de válvula danificada pode ser reparada por lapidação??
Às vezes, pequenos defeitos de acabamento podem ser corrigidos por um processo de lapidação aprovado, mas profunda corrosão, rachaduras, distorção, Escoriações graves ou perda de revestimento duro requerem avaliação de engenharia. A lapidação não deve remover material além dos limites dimensionais ou da banda de contato.
Por que uma válvula gaveta não deve ser usada para estrangulamento?
A abertura parcial pode expor a cunha e as sedes à velocidade concentrada, vibração e carregamento irregular. Estas condições podem causar erosão, trefilação e danos na guia. Utilize a válvula apenas para tarefas abrangidas pelo seu design qualificado.
Qual é a diferença entre teste de shell e teste de assento?
O teste de invólucro avalia a integridade do limite que contém pressão sob condições definidas. O teste de fechamento ou sede avalia o vazamento através do obturador fechado. A aprovação em um não demonstra automaticamente conformidade com o outro.
Como distinguir o dano por cavitação da corrosão?
A cavitação muitas vezes cria, poços pouco espaçados em zonas de recuperação de pressão, enquanto a morfologia da corrosão depende do material e do ambiente. Porque os mecanismos podem se sobrepor, confirme o diagnóstico com condições de fluxo, metalurgia, depósitos e evidências laboratoriais.
Explore produtos relacionados a válvulas industriais
Revise o dever de isolamento ou limitação pretendido, classe de pressão, corpo e material de acabamento, design de assento, requisitos de vazamento e plano de inspeção antes de solicitar um orçamento.
Válvula de cunha de aço inoxidávelVálvula globo de aço inoxidável
Posts Relacionados
Flanges ASTM B564 UNS N06625: Nota 1 vs nota 2
Saiba como a norma ASTM B564 1 e Grau 2 apply…
Flanges C-2000 vs C22: Seleção de materiais e verificações de RFQ
Compare as identidades dos materiais dos flanges C-2000 e C22, condições de serviço, forjamento…
Flanges ASTM A182 F51 vs F60: S31803 versus S32205 explicado
Compare flanges duplex ASTM A182 F51 e F60, incluindo S31803/S32205…
Flanges UNS S32750 vs S32760: ASTM A182 F53 ou F55?
Compare os flanges superduplex S32750 e S32760, incluindo ASTM A182…