
Inspección de terceros completada para bridas ASTM A182 F22
Third-party inspection has been completed for an ASTM A182 F22 flange order. The independent inspector reviewed traceability and material records, witnessed selected verification activities and confirmed dimensional, ECM, marking and packing requirements against the approved inspection and test plan.
Instantánea del proyecto
| Estado del proyecto | Third-party inspection completed |
|---|---|
| Material | ASTM A182 F22 forged alloy steel |
| Tipo de brida | cuello de soldadura, slip-on and blind |
| Estándar | ASME B16.5 |
| Clase de presión | Class 300–900 |
| Rango de tallas | NPS 2–16 |
| Inspección | MTC review, PMI, dureza, Utah, dimensiones, marking and packing |
| Solicitud | Petrochemical process piping |
Aspectos destacados de la entrega
What the independent inspector reviewed
The review began with the purchase order, approved drawings, material certificates and inspection and test plan. Heat numbers on the flanges were matched to records before selected PMI, hardness and NDE results were accepted. Calibration status and report identification were included in the document review.
Dimensional inspection covered the characteristics identified by flange type, including drilling, frente a, espesor, hub or bore details and marking. The inspector also reviewed the visible condition of gasket faces and weld preparations.
From inspection release to packing
Third-party involvement does not transfer design responsibility or replace the manufacturer’s quality system. It provides independent evidence that the defined hold or witness points were completed. Any observations are resolved through the project procedure before release.
After acceptance, sealing faces were covered and the packing list was reconciled with the released quantities and identification. Inspection records were compiled into the final manufacturing record book as required.
Información necesaria para una solicitud de cotización comparable
Una consulta comparable debe identificar la especificación y el grado exactos del material., estándar que rige y edición, NPS, clase de presión, tipo de brida, frente a, diámetro interior o tabla de tubería correspondiente, cantidad y destino. Para este proyecto-noticia alcance, Los puntos de referencia clave fueron ASTM A182 F22 forged alloy steel, cuello de soldadura, slip-on and blind, Class 300–900 y NPS 2–16.
Indique lo requerido EN 10204 tipo de certificado, trazabilidad del número de calor, Extensión del PMI, límites de dureza, informe dimensional, Método NDE y estándar de aceptación., puntos de testigos de terceros, método de embalaje y fecha de entrega requerida en la etapa de cotización. La definición temprana permite la fabricación, Los cronogramas de inspección y documentación se revisarán juntos..
Producción, fotos de inspección y embalaje
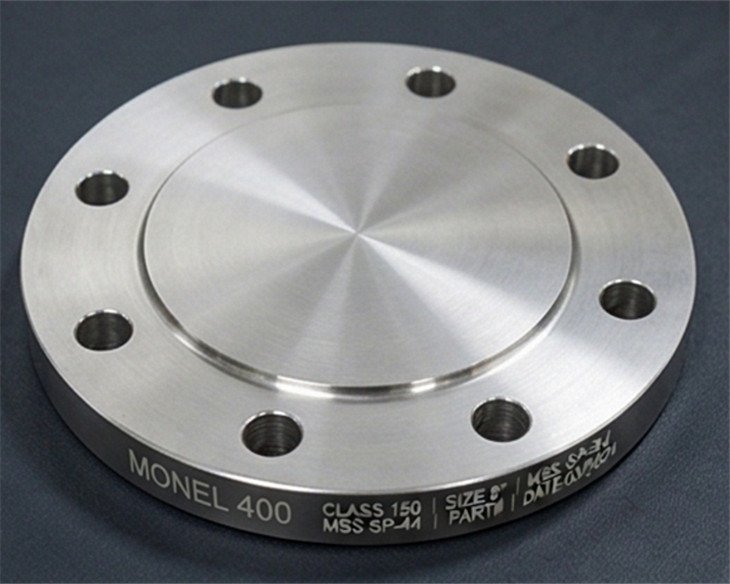
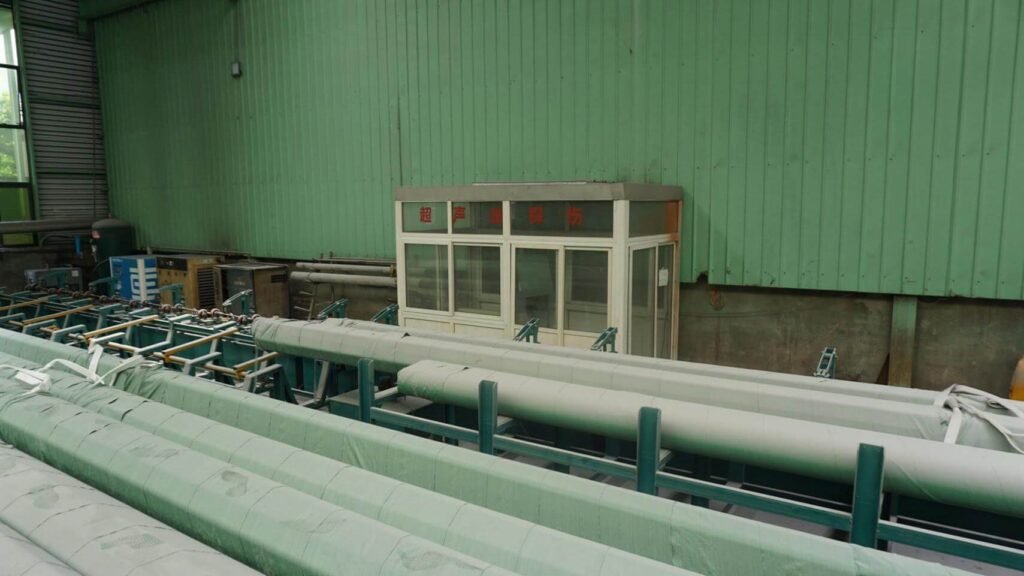
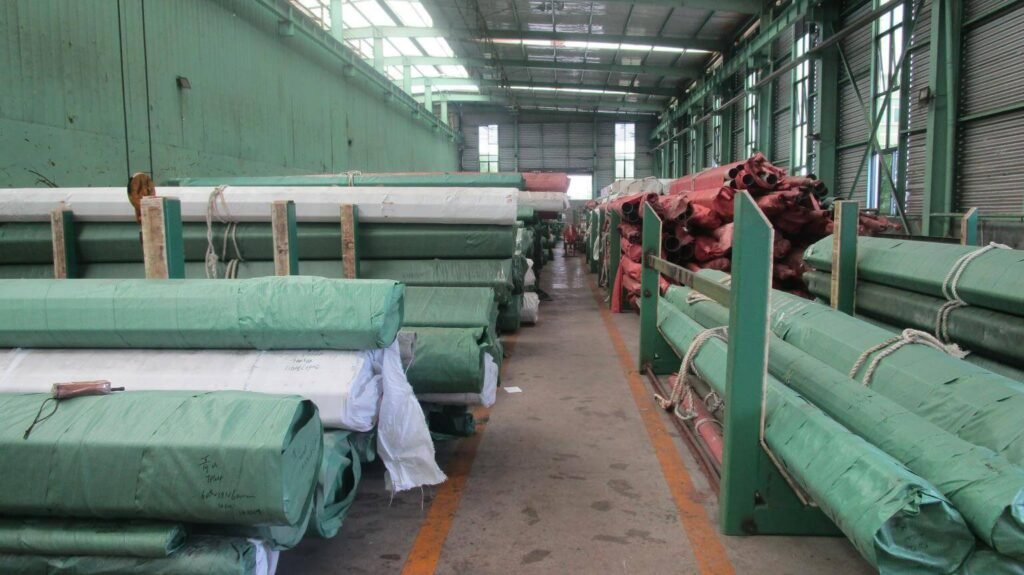
Las imágenes muestran lo relevante SASA FLANGE producción, etapas de control de calidad y envío utilizadas para este informe de noticias del proyecto.
Guías técnicas relacionadas
Preguntas frecuentes
Does third-party inspection replace the manufacturer’s inspection?
No. It independently witnesses or reviews defined activities; the manufacturer remains responsible for its quality controls and contractual compliance.
What is an ITP hold point?
A hold point is a stage that cannot proceed until the required party has reviewed or released it under the approved inspection and test plan.
Can the inspection scope be added after production?
Some reviews may be possible, but witness points and test extent should be agreed before manufacturing to avoid unavailable evidence or rework.
Solicite cotización para bridas de acero aleado
Enviar el grado ASTM, estándar y edición, NPS, clase de presión, tipo de brida, frente a, tabla de diámetros o tuberías, cantidad, destino de entrega y PMI requerido, ECM, dureza, inspección y documentación de terceros.
Posts Relacionados
Bridas C-2000 frente a C22: Selección de materiales y comprobaciones de RFQ
Compare las identidades de los materiales de las bridas C-2000 y C22, condiciones de servicio, forging…
Bridas ASTM A182 F51 frente a F60: S31803 frente a S32205 explicados
Compare bridas dúplex ASTM A182 F51 y F60, incluido S31803/S32205…
Bridas UNS S32750 frente a S32760: ASTM A182 F53 o F55?
Compare las bridas súper dúplex S32750 y S32760, incluyendo ASTM A182…
¿Puede una brida PN16 acoplarse con una clase ASME? 150 Válvula?
¿Se puede atornillar una brida PN16 a un ASME Clase 150?…